كيف يتم تحديد التقسيم على السلامة الهيكلية في تحليل المعادن
الدقة مقابل الدقة: لماذا يهم التمييز في التقسيم
في إعداد العينات المعدنية، غالبًا ما يتم استخدام الدقة والإحكام كما لو أنهما يعنيان نفس الشيء، ومع ذلك فإنهما يصفان نوعين مختلفين من القطع. تشير الدقة إلى مدى تطابق القسم مع مستوى الاهتمام المقصود بالنسبة إلى ميزة مرجعية، مثل خط مركز اللحام أو حدود الطلاء. تشير الدقة إلى مدى تكرار هذه النتيجة عبر عشرات أو مئات العينات التي تمت معالجتها على نفس الإعداد. يمكن أن يكون المختبر دقيقًا دون أن يكون دقيقًا، ويقطع باستمرار بزاوية خاطئة في كل مرة، ويمكن أن يكون دقيقًا على عينة واحدة مع افتقاره إلى التكرار اللازم للتحكم في العملية الإحصائية.
ويصبح هذا التمييز بالغ الأهمية في اللحظة التي يتم فيها استخدام القطع للحكم على أداء المواد. يمكن للقسم الذي ينحرف حتى جزء من المليمتر من المستوى المقصود أن يحرف بنية الحبوب أو كثافة التضمين أو قياسات عمق الحالة. إن المختبرات التي تتعامل مع الدقة والدقة كهدف مشترك واحد عادةً ما تبني سير عمل التقسيم الخاص بها حول التثبيت واختيار الشفرات والتحكم في التغذية بدلاً من حركة القطع وحدها. يعمل ما تبقى من هذه المقالة من خلال الاختيارات الميكانيكية والإجرائية التي تحافظ على كلا النوعيتين سليمتين مع حماية البنية المجهرية من التلف الاصطناعي الذي يحدث أثناء القطع.
كما أنه يساعد على الفصل بين الصفتين عند استكشاف أخطاء دفعة فاشلة وإصلاحها. إذا كانت القياسات متوقفة باستمرار في نفس الاتجاه، فعادةً ما تكون المشكلة هي الدقة، وغالبًا ما ترجع إلى حافة مرجعية تم ضبطها بشكل غير صحيح أو أداة تثبيت لم يتم التحقق منها مطلقًا مقابل رسم الجزء. إذا تناثرت القياسات بشكل غير متوقع من عينة إلى أخرى، فعادةً ما تكون المشكلة هي الدقة، وتميل إلى الإشارة إلى الارتخاء الميكانيكي، أو ضغط التثبيت غير المتناسق، أو قيام المشغل بإجراء تعديلات يدوية صغيرة بين القطع. يؤدي تشخيص الفئة التي يقع فيها العيب قبل تغيير إعدادات المعدات إلى توفير وقت كبير، نظرًا لاختلاف الإجراء التصحيحي لكل منها.
لماذا يتم المساس بالسلامة الهيكلية أثناء القطع؟
يؤدي كل قطع كاشطة إلى إحداث بعض الاضطراب في المادة الموجودة مباشرة أسفل مستوى القطع. والسؤال ليس ما إذا كان الاضطراب يحدث، ولكن إلى أي مدى يمتد وما إذا كان يصل إلى المنطقة التي ينوي عالم المعادن فحصها بالفعل. هناك ثلاث آليات مسؤولة عن معظم الأضرار التي تظهر في عملية التقسيم التي يتم التحكم فيها بشكل سيئ: التسخين الاحتكاكي، والتشوه الميكانيكي الناتج عن قوة القطع، والتكسير الجزئي الناجم عن الاهتزاز.
يؤدي التسخين الاحتكاكي إلى رفع درجة الحرارة المحلية بدرجة كافية لتغيير التقسية، أو التسبب في تحويل الطور في السبائك الحساسة للحرارة، أو إنتاج خط حرق مرئي عند حافة القطع.
يؤدي التشوه الميكانيكي إلى تشويه حبيبات السطح، وحواف مستديرة، ويمكن أن يخفي الحدود الحقيقية بين الطلاء والركيزة.
يؤدي الاهتزاز الناتج عن عجلة غير متوازنة أو عينة مثبتة بشكل غير محكم إلى ظهور علامات ثرثرة تظهر لاحقًا كملامح زائفة تحت المجهر.
ولأن هذه التأثيرات تراكمية، فإن أوجه القصور الصغيرة المركبة. إن العجلة التي تكون عدوانية قليلاً بالنسبة لصلابة معينة، جنبًا إلى جنب مع تدفق غير كافٍ لسائل التبريد، لا تؤدي إلى إبطاء عملية القطع فحسب؛ فهو يعيد كتابة البنية المجهرية التي يحاول المحلل مراقبتها بشكل نشط. إن التعرف على ذلك في وقت مبكر من سير العمل هو ما يفصل القسم الذي يدعم الاستنتاج الصحيح عن القسم الذي يُدخل الخطأ بهدوء في التقرير.
التحدي العملي هو أن الضرر الناتج عن القطع لا يكون دائمًا مرئيًا دون مزيد من التحضير. يمكن لخط الحرق المخفي تحت السطح أن يتحمل الطحن الخشن ولا يظهر إلا بعد التلميع الدقيق، وعند هذه النقطة تكون العينة قد استهلكت وقتًا طويلاً للتحضير. لهذا السبب، تتعامل العديد من المختبرات مع معلمات القطع كجزء من مراقبة الجودة بدلاً من كونها خطوة أولية منفصلة، ومراجعة تآكل العجلات، وحالة سائل التبريد، وإعدادات التغذية وفقًا لجدول زمني محدد وليس فقط بعد اكتشاف الخلل في اتجاه مجرى النهر.
حديث معدات القطع المعدنية تم تصميمه حول أربعة أنظمة فرعية يجب أن تعمل معًا وليس بشكل منفصل: مجموعة المحرك والمغزل، ونظام توصيل سائل التبريد، ومنصة التثبيت، وآلية التحكم في التغذية. يظهر الضعف في أي نظام فرعي كضرر في القسم النهائي، حتى لو كان أداء الأقسام الثلاثة الأخرى جيدًا.
النظام الفرعي
الدور الأساسي
وضع الفشل النموذجي في حالة عدم التحديد
المغزل والقيادة
يحافظ على سرعة دوران ثابتة تحت الحمل
تتراجع السرعة أثناء قطع المواد الصلبة، مما يسبب حرارة غير متساوية
تسليم المبرد
يزيل الحرارة والحطام الكاشطة من الشق
حرق موضعي، تحميل الشفرة، إعادة ترسيب الحطام
منصة التثبيت
يحمل العينة في وضع ثابت وقابل للتكرار
الانجراف الزاوي، التحول الجزئي، مستوى القسم غير المتناسق
التحكم في التغذية
ينظم معدل تقدم الشفرة إلى المادة
القوة الزائدة، وتشوه الحواف، وتزجيج العجلات
غالبًا ما تركز المعامل التي تقوم بتقييم محطة قطع جديدة على قوة المغزل وحدها، وهي نقطة بداية معقولة ولكنها صورة غير مكتملة. إن المغزل عالي الطاقة المقترن بمنصة تثبيت ضعيفة سوف ينقل ببساطة المزيد من الاهتزاز إلى العينة، وليس أقل. تأتي النتائج الأكثر استدامة من التعامل مع الأنظمة الفرعية الأربعة كمجموعة متطابقة بدلاً من ترقية نظام واحد تلو الآخر.
تعد قابلية الخدمة عاملاً آخر يسهل التغاضي عنه أثناء الاختيار الأولي للمعدات ولكنها تصبح مهمة على مدار سنوات من الاستخدام اليومي. تتآكل واقيات الشفرة، ومرشحات سائل التبريد، وأحزمة التشغيل بمعدلات مختلفة، وتعمل المعدات المصممة بنقاط خدمة يمكن الوصول إليها على تقليل وقت التوقف عن العمل المرتبط بالصيانة الروتينية. غالبًا ما تجد المختبرات التي تعمل بنوبات عمل متعددة أن سهولة الصيانة لها تأثير أكبر على إجمالي الإنتاجية مقارنة بالمكاسب الإضافية في سرعة القطع القصوى، وذلك ببساطة لأن وقت التوقف غير المخطط له يؤثر على كل عينة في قائمة الانتظار بدلاً من العينة التي يتم قطعها فقط.
السمة المميزة ل آلات القطع المعدنية الدقيقة ليست سرعة القطع الخام ولكنها القدرة على الاحتفاظ بالسرعة ومعدل التغذية وتوصيل سائل التبريد ضمن نطاق ضيق قابل للتكرار بغض النظر عن صلابة المادة. وهذا مهم لأن توليد الحرارة أثناء مقاييس القطع الكاشطة مع التفاعل بين سرعة العجلة، والقوة الهبوطية، ووقت التلامس، وأي متغير منفرد ينجرف خارج النطاق يؤدي إلى تحويل التوازن نحو المزيد من الحرارة والمزيد من التشوه.
هناك ثلاث ميزات تصميمية تميل إلى فصل الأجهزة التي تحافظ على هذا التوازن عن تلك التي لا تفعل ذلك:
تنظيم سرعة الحلقة المغلقة الذي يعوض تغيرات الحمل عندما تلتقي الشفرة بالمناطق الأكثر صلابة أو ليونة في العينة المركبة أو ذات الطبقات.
ملفات تعريف تغذية قابلة للبرمجة تعمل على إبطاء الاقتراب تلقائيًا بالقرب من جانب الخروج من القطع، حيث يكون الضرر الناتج عن الاختراق أكثر شيوعًا.
توصيل سائل التبريد عبر العجلة أو الفيضان مما يحافظ على منطقة القطع أقل من درجة الحرارة التي تبدأ عندها التغيرات الهيكلية الدقيقة.
بالنسبة للمختبرات التي تعمل بمزيج من السبائك غير الحديدية الناعمة وفولاذ الأدوات المتصلب في نفس الأسبوع، فإن هذا الاتساق مهم أكثر من السرعة القصوى. إن الآلة التي تقطع بسرعة ولكنها تؤدي أداءً جيدًا فقط ضمن نافذة صلابة ضيقة تجبر المشغلين على التعويض يدويًا، مما يعيد تقديم التباين الذي كان من المفترض أن تقوم المعدات بإزالته.
تستحق كيمياء سائل التبريد الاهتمام إلى جانب الميزات الميكانيكية للآلة نفسها. يمكن لسائل التبريد الذي يتم تشحيمه جيدًا ولكنه يصرف ببطء من الشق أن يحبس الحرارة بدلاً من إزالتها، في حين أن المبرد الذي يتدفق بحرية ولكنه يفتقر إلى خصائص التشحيم الكافية يزيد الاحتكاك على وجه العجلة. إن مطابقة تركيز سائل التبريد وضغط التسليم مع نوع العجلة المستخدمة، وإعادة التحقق من التطابق عند تغيير العجلة، يؤدي إلى سد الفجوة التي غالبًا ما تُترك لعادة غير رسمية بدلاً من الإعداد الموثق.
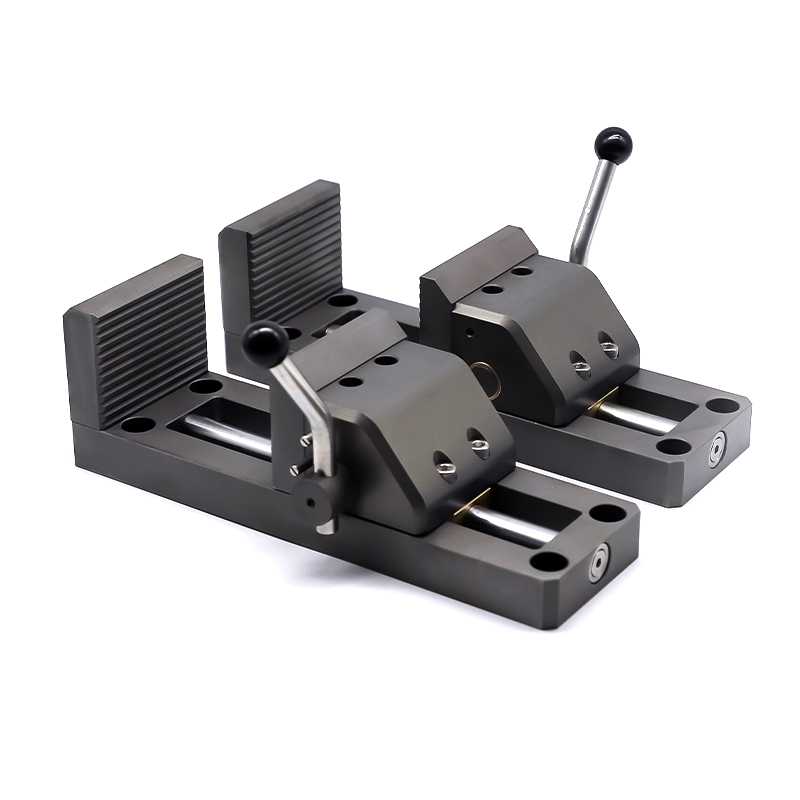
حتى الآلة المحددة جيدًا يكون أداؤها ضعيفًا إذا كان الدعم ملحقات آلة القطع المعدنية غير متطابقة مع هندسة العينة. يمثل التثبيت حصة كبيرة من عيوب القطع التي يمكن الوقاية منها، لأن أي حركة للجزء أثناء القطع تترجم مباشرة إلى مستوى غير دقيق أو غير قابل للتكرار.
تقوم المشابك ذات الشكل الملزمة ذات الوجه الفكي العريض بتوزيع قوة التثبيت عبر منطقة اتصال أكبر، مما يقلل من خطر التكسير الموضعي على السبائك الأكثر ليونة مع الاستمرار في الاحتفاظ بالأجزاء غير المنتظمة أو ذات الزوايا بشكل آمن. تعمل التركيبات الزاوية وحاملات الكتلة على توسيع هذا التحكم ليشمل العينات الأسطوانية أو ذات الشكل الغريب والتي قد تتطلب لقطًا مرتجلًا. تسمح ملحقات اختيار العجلات، بما في ذلك مجموعة من خيارات صلابة الروابط وخيارات المواد الكاشطة، بمطابقة آلة واحدة مع نطاق أوسع بكثير من صلابة المواد دون تغيير المعدات الأساسية.
هناك قاعدة عملية تتبعها العديد من المختبرات وهي التعامل مع التثبيت باعتباره قرارًا لكل عينة بدلاً من الإعداد لمرة واحدة. تستغرق مراجعة تركيبات التثبيت قبل هندسة كل جزء جديد بضع دقائق إضافية ولكنها تقلل باستمرار من معدل عمليات إعادة القطع الناتجة عن التحول أثناء التثبيت.
مقارنة أنواع العجلات الكاشطة عبر أبعاد الأداء الرئيسية
يعد اختيار العجلة الكاشطة أحد القرارات القليلة في سير عمل التقسيم الذي يؤثر على توليد الحرارة وجودة الحافة والتكلفة في وقت واحد. يقارن الرسم البياني أدناه أربع فئات مشتركة للعجلات عبر خمسة أبعاد للأداء على نطاق نسبي، استنادًا إلى الخبرة المعملية النموذجية بدلاً من مواصفات بائع واحد.
تتميز العجلات الماسية عمومًا بميزة مقاومة التآكل وجودة الحافة، وهو ما يناسب السبائك والسيراميك المتصلب حيث قد يؤدي إعادة التصحيح المتكرر إلى إبطاء الإنتاجية. تظل عجلات أكسيد الألومنيوم خيارًا عمليًا للفولاذ الأكثر ليونة وتقسيم الإنتاج الروتيني، حيث تكون كفاءة التكلفة أكثر أهمية من الحد الأقصى للحدة. تحتل عجلات كربيد السيليكون وعجلات CBN مواقع متوسطة، حيث يفضل كل منها مجموعات مواد معينة على الاستخدام للأغراض العامة.
تتفاعل صلابة سندات العجلة مع نفس المقايضات الموضحة في الرسم البياني أعلاه. الرابطة الصلبة تحمل الحبيبات الكاشطة لفترة أطول، مما يطيل عمر العجلة ولكن يمكن أن يؤدي إلى التزجيج إذا كانت المادة التي يتم قطعها ناعمة جدًا بالنسبة لدرجة الرابطة تلك، نظرًا لأن الحبيبات الباهتة تبقى في مكانها بدلاً من إطلاقها لتكشف حواف القطع الجديدة. تعمل الرابطة الأكثر ليونة على تحرير الحبوب بسهولة أكبر، مما يحافظ على سطح القطع حادًا على المواد الأكثر ليونة على حساب استهلاك العجلة بشكل أسرع. إن المختبرات التي تحتفظ بمخزون صغير من درجات السندات في متناول اليد، بدلاً من توحيدها على عجلة واحدة لكل وظيفة، تشهد بشكل عام عددًا أقل من العيوب المرتبطة بالحرارة عبر عبء عمل المواد المختلطة.
سرعة القطع مقابل المنطقة المتأثرة بالحرارة: فهم المقايضة
تؤدي زيادة سرعة القطع إلى تقصير وقت المعالجة، ولكنها تميل أيضًا إلى زيادة عمق المنطقة المتأثرة بالحرارة إذا لم يتم ضبط تدفق سائل التبريد ومعدل التغذية للتعويض. العلاقة ليست خطية عبر نطاق السرعة الكامل؛ تلاحظ معظم المختبرات استجابة ثابتة نسبيًا عند السرعات المنخفضة تليها زيادة حادة في العمق المتأثر بالحرارة بمجرد تجاوز عتبة خاصة بالمواد.
والخلاصة العملية هي أن أعلى سرعة متاحة نادرًا ما تكون هي الإعداد الصحيح للسبائك الحساسة. يمكن للمختبرات التي ترسم هذا المنحنى لموادها الأكثر شيوعًا تحديد سرعة العمل أسفل نقطة الانعطاف مباشرةً، مما يوفر معظم الوقت دون دفع المنطقة المتأثرة بالحرارة إلى المنطقة التي يتم فحصها.
معدل التغذية والتشوه عبر فئات صلابة المواد
يتفاعل معدل التغذية مع صلابة المواد بطريقة يسهل الاستهانة بها. نفس إعداد التغذية الذي ينتج قطعًا نظيفًا على عينة من الفولاذ الطري يمكن أن يولد تشوهًا مرئيًا للسطح على سبيكة أكثر ليونة وأكثر ليونة، وذلك ببساطة لأن المادة تنتج بدلاً من القص بشكل نظيف تحت نفس القوة.
تتطلب المواد الأكثر ليونة والأكثر ليونة بشكل عام تغذية أبطأ وقوة تثبيت أخف لتجنب التلطيخ، في حين أن السبائك الأكثر صلابة تتحمل تغذية أسرع ولكنها تتطلب اهتمامًا أكبر بتراكم الحرارة. يعد ضبط التغذية حسب فئة الصلابة بدلاً من تطبيق إعداد افتراضي واحد عبر جميع العينات أحد أكثر التغييرات فعالية من حيث التكلفة التي يمكن للمختبر إجراؤها.
لمحة سريعة عن عيوب التقسيم الشائعة
عيب
السبب المحتمل
الإصلاح النموذجي
حرق الخطوط على حافة القطع
السرعة الزائدة أو عدم كفاية سائل التبريد
قلل السرعة، وتحقق من معدل تدفق سائل التبريد
الانجراف الزاوي عبر القسم
تركيبات فضفاضة أو غير متطابقة
قم بالتبديل إلى تركيبات ذات فك أوسع أو زاوية محددة
حواف ملطخة أو مستديرة
قوة التغذية الزائدة على المواد اللدنة
منخفضer feed rate, reduce clamping pressure
علامات الثرثرة
عجلة غير متوازنة أو اهتزاز
أعد ضبط العجلة أو استبدالها، وتحقق من محامل عمود الدوران
سير عمل متكرر من اختيار العينة إلى القسم النهائي
يأتي الاتساق بين المشغلين والتحولات من اتباع نفس التسلسل في كل مرة، بدلاً من الاعتماد على الحكم الفردي في كل خطوة. يوضح التدفق أدناه التسلسل الذي تستخدمه المختبرات عادةً للحفاظ على نتائج التقسيم قابلة للمقارنة عبر عملية الإنتاج الكاملة.
يؤدي تسجيل نتائج كل قطع، بما في ذلك حالة العجلة وأي انحراف عن المستوى المستهدف، إلى إغلاق الحلقة ويمنح المختبر مسارًا للبيانات لتحديد الانجراف البطيء في النتائج قبل أن تصبح دفعة مرفوضة.
يميل هذا النوع من حفظ السجلات إلى الشعور بأنه عبء إضافي عندما يسير التشغيل بشكل جيد، لكن قيمته الحقيقية تظهر بعد أشهر عندما يسأل العميل أو التدقيق الداخلي عن سبب اختلاف مجموعة معينة من الأقسام عن دفعة سابقة. إن وجود سجل مؤرخ لتغييرات العجلات، وعمليات إعادة تعبئة سائل التبريد، وتعديلات التغذية يحول هذا التحقيق إلى بحث سريع بدلاً من تمرين تخمين، وغالبًا ما يكشف عن الانجراف البطيء والتدريجي الذي لم يكن من الممكن أن يشير إليه أي قطع بمفرده.
قائمة مرجعية قصيرة قبل كل عملية تقسيم
تجعل جداول الإنتاج السريعة من المغري تخطي خطوات التحقق، ولكن الفحص المسبق القصير يكتشف باستمرار غالبية العيوب التي يمكن الوقاية منها قبل إهدار المواد.
تأكد من أن نوع العجلة والحبيبات يتطابقان مع صلابة المادة للدفعة الحالية.
تحقق من تدفق سائل التبريد وتركيزه قبل بدء القطع الأول من الوردية.
تحقق من ملاءمة التركيبات للجزء الفعلي بدلاً من افتراض أنها تطابق الدفعة السابقة.
ضبط معدل التغذية وفقًا لفئة المادة، وليس قيمة افتراضية واحدة.
فحص القسم الأول تحت التكبير المنخفض قبل الشروع في التشغيل الكامل.
الأسئلة المتداولة
س1: ما الفرق بين الدقة والدقة في التقسيم؟
تصف الدقة مدى تطابق القطع مع المستوى المقصود بالنسبة إلى ميزة مرجعية، بينما تصف الدقة مدى تكرار هذه النتيجة عبر العديد من العينات في نفس الإعداد.
س2: لماذا تؤثر سرعة القطع على المنطقة المتضررة بالحرارة؟
تزيد السرعة الأعلى من معدل الاحتكاك بين العجلة والمادة، ويؤدي ذلك، بعد تجاوز الحد الخاص بالمادة، إلى رفع درجة الحرارة المحلية بما يكفي لتغيير البنية المجهرية بالقرب من حافة القطع.
س3: كم مرة يجب مراجعة التركيبات؟
يجب فحص التثبيت كلما تغيرت هندسة الأجزاء، نظرًا لأن التثبيت الذي يعمل لشكل واحد يمكن أن يسمح بالانجراف أو التحول على عينة مختلفة الحجم أو الزاوية.
س 4: هل يؤدي معدل التغذية الأسرع دائمًا إلى المزيد من الضرر؟
ليس دائما. يعتمد التأثير بشكل كبير على صلابة المادة، حيث تظهر السبائك الأكثر ليونة والأكثر ليونة تشوهًا عند معدلات التغذية التي تتحملها المواد المتصلبة دون مشكلة.
س5: ما هي أبسط طريقة لتقليل علامات الثرثرة؟
إن التحقق من توازن العجلة وحالة المغزل قبل الجري يعالج غالبية مشكلات الثرثرة، نظرًا لأن الاهتزاز عادة ما يكون ميكانيكيًا في الأصل وليس مشكلة في المبرد أو التغذية.